Dokončovací závod spotřeboval 38 000 metrů černého bavlněného kepru za jediný týden a odeslal jej bez stížností. O dva týdny později oděvní továrna poslala fotografie zpět: jemné bílé skvrny roztroušené po líci látky, viditelné pouze pod ostrým světlem, nejtěžší v blízkosti lemu. Barvení bylo správné. Napínák měl pravdu. Příčina spočívala na kartáčovací hlavici, která ztratila téměř čtyři milimetry délky štětin, a na odsávacím potrubí, které bylo přiškrceno, aby se ušetřilo několik kilowattů.
To je poctivý případ čisticího kartáčovacího stroje. Zřídka se jedná o nejdražší aktivum v dokončovací lince a téměř nikdy o to, které přitahuje pozornost, dokud se něco nepovede. Přesto se prach, který nedokáže odstranit, stává vadou přilnavosti povlaku, tiskovou skvrnou, laminátovým blistrem nebo vráceným zákazníkem.
Krátká verze: čistící kartáčovací stroj odstraňuje uvolněná vlákna, prach, mouchy a povrchové nečistoty z pohybujícího se substrátu a přitom vyrovnává nebo zvedá povrch vlákna. Své místo si získává snížením míry zmetkovitosti, zlepšením povlaku, tisku a přilnavosti laminace a konzistentním držením za ruku od prvního metru do posledního. Co nedokáže, je vyprošťovací tkanina, která již byla příliš obroušena, a nemůže kompenzovat chybějící extrakční kapacitu.
Než půjdeme dále, jedna terminologická poznámka. Při zušlechťování textilu a kůže se "čisticím kartáčovacím strojem" rozumí průmyslová jednotka s jedním nebo více rotujícími kartáčovými válci, které pracují na souvislém pásu nebo na kusovém zboží. Pokud jste sem přišli a hledáte pochozí stroj na mytí podlah pro skladovou uličku, jedná se o jinou třídu zařízení s jiným jazykem specifikací, i když v obou záleží na tlaku kartáče, rychlosti rotace a regeneraci uvolněného materiálu.
Co vlastně čistící kartáčovací stroj dělá
Když se špičky štětin dotknou povrchu látky, stanou se současně tři věci a pochopení rozdělení vysvětluje většinu rozhodnutí o výběru.
- Mechanické míchání. Špičky štětin pronikají do povrchové struktury, zachycují konce vláken a úlomky a rozbíjejí slabé vazby zadržující prach na přízi. Jedná se o fyzikální, nikoli chemické působení, a jeho intenzita se řídí tuhostí štětin, hloubkou záběru, rychlostí válce a počtem průchodů.
- Doprava. Uvolněný materiál musí opustit stroj. Štětiny vrhají nečistoty do proudu vzduchu; odsávací digestoř to zachytí. Bez dostatečné rychlosti vzduchu na kartáčové lince stroj jednoduše redistribuuje prach z jedné části pásu do druhé, a proto musí být kartáčovací hlava a její odsávací systém specifikovány společně.
- Orientace. Kartáčování klade povrchová vlákna v jednom směru, zvedá vlas nebo zplošťuje chmýří. Směr otáčení vzhledem k pohybu látky a sekvence hlav běžících s nebo proti tkanině určuje, jaký efekt získáte. Konečná hlava běžící s prouděním vytváří hladší, více směrový povrch; hlava běžící proti němu vytváří plnější, otevřenější ruku.
Vyplatí se to oddělit od sousedních procesů, protože závody často kupují špatný stroj na závadu, kterou se snaží vyřešit.
| Proces | Co odstraňuje nebo mění | Materiální ztráta | Typická pozice v řadě |
|---|---|---|---|
| Kartáčování | Uvolněné vlákno, prach, mouchy, povrchové nečistoty; orientace vláken | Zanedbatelné až velmi nízké | Po žíhání, před nátěrem nebo změkčením |
| Žaloba | Abrazivní řezání konců vláken pro vytvoření ruky s broskvovou kůží | Měřitelné, typicky 1 až 5 procent hmotnosti | Po obarvení a vysušení |
| Stříhání | Dlouhá vyčnívající vlákna sestříhaná na rovnou výšku vlasu | Nízká, ale viditelná jako odřezaný odpad | Pozdě v dokončení |
| Pouze extrakce | Polétavý prach nad povrchem | žádný | Kdekoli, jako podpůrné vybavení |
Kde kartáčovací hlava sedí v dokončovací sekvenci
Poloha určuje funkci. Stejný stroj umístěný na dvou různých místech v řadě řeší dva různé problémy a jeho pozdější přesun není triviální změnou, protože je nutné přepracovat potrubí, pohony a napínací zóny.
- Okamžitě po broušení nebo ošetření smirkem. Toto je nejčastější umístění. Abrazivní působení semiše vytváří velké množství úlomků krátkých vláken, které volně sedí na povrchu. Kartáčování přímo za sešovacími hlavami s následnou extrakcí zabraňuje tomu, aby se nečistoty dostaly do napínacího dílu, kde se usazují na válečcích, hromadí se na vodicích plochách a nakonec se přenesou zpět na látku jako stopy.
- Před nátěrem, tiskem, laminací nebo lepením. Poruchy přilnavosti mají častěji původ v kontaminaci povrchu než v chemii lepidla. Kartáčování v kombinaci s vysokorychlostní extrakcí poskytuje povlaku mechanicky čistý povrch bez změny chemického složení látky.
- Před a po změkčení. Kartáčováním před změkčením se povrch otevře, takže mechanické nebo vzduchové změkčení působí spíše na jednotlivá vlákna než na zhutněnou desku. Kartáčování po změkčení zvedne veškerá vlákna zhutněná procesem změkčování a po celé šířce drží ruku rovnoměrnější.
- Finální fáze kontroly. Nízkotlaký kartáčovací a extrakční průchod přímo před kontrolním stolem snižuje množství polétavých vláken v kontrolní místnosti a snižuje počet falešných defektů způsobených povrchovým prachem.
- In-line před navíjením nebo balením. Zejména pro tmavé odstíny a pro technické textilie, kde je viditelná skvrna funkční, nejen kosmetickou vadou.
Sekvenční rozhodnutí mají také nákladovou dimenzi. Přidání kartáčovací hlavy zvyšuje délku vedení, podlahovou plochu, připojenou zátěž, spotřebu stlačeného vzduchu a objem zachyceného prachu. Ve stávající řadě to často znamená, že hlava se musí vejít do mezery, která pro ni nebyla nikdy navržena, a proto se hloubka záběru a vůle krytu stávají překážkou spíše než rychlost kartáče.
Anatomie stroje: válečky, štětiny, pohon a sání
Specifikace, na které nejvíce záleží, není jmenovitý výkon motoru. Je to štětina. Vše ostatní ve stroji existuje k tomu, aby se štětina přiložila k látce v kontrolované hloubce a aby se uvolněný materiál odnesl pryč.
Uspořádání kartáčových válečků
Válcové válce s plnou šířkou jsou tažnou konfigurací: jedna hřídel překlenující pracovní šířku, podél ní namontované kartáčové segmenty. Jsou jednoduché, snadno se znovu štětinují a dobře se hodí pro tkaniny, kde je povrch rozměrově stálý. Jejich omezením je průhyb související s šířkou; na velmi širokých strojích nebo při vysokých zapojovacích tlacích se válec může ohnout ve středu a čistit méně efektivně ve střední šířce než na okrajích.
Planetová uspořádání připevňují sadu menších kartáčkových hlav na otočný nosič, takže kontaktní body se pohybují po tkanině v překrývajících se drahách. Jsou dražší, vyžadují větší údržbu a spotřebují více energie na metr. Na oplátku poskytují rovnoměrnější úpravu po celé šířce a jsou šetrnější ke strukturám, které se snadno deformují, proto jsou běžné na pletených tkaninách a na jemných technických podkladech.
Výběr materiálu štětin
Volba štětin nastavuje kompromis mezi čisticí silou a poškozením vláken.
- Nylon 6 a nylon 6,6 vlákno. Výchozí pro běžné čištění textilu. Odolné vůči oděru, odolné vůči vlhkosti, dostupné v široké škále průměrů. Jemnější průměry (kolem 0,10 až 0,20 mm) čistí jemně a vyhovují jemným úpletům; hrubší průměry (0,30 mm a více) pracují na těžkých tkaninách a na površích s hustým znečištěním.
- Směsi PBT a polyesterových vláken. Měkčí chování při zotavení, užitečné, když je povrch látky snadno označen a potřebujete spíše lehký dotek než agresivní protřepávání.
- Směs zvířecích chlupů. Tradiční ve vlně a v některých kožených aplikacích, kde musí být minimalizována tvorba statické elektřiny a poškození vláken. Vyšší cena, kratší životnost ve vlhkých podmínkách.
- Brusné vlákno. Nylon plněný karbidem křemíku nebo oxidem hlinitým. Technicky se jedná o kartáčovací nástroj, který také řeže, a měl by být zvolen pouze tehdy, když povrchový terč vyžaduje spolu s čištěním lehké obroušení. Při nesprávné aplikaci odstraňuje materiál a mění odstín.
- Keramické válečky a válečky z uhlíkových vláken. Používá se tam, kde proces vyžaduje definovaný povrchový efekt spíše než čisté čištění a kde válec musí udržet svou geometrii po dlouhou životnost.
Jízda, rychlost a směr
Rychlost povrchu válce, nikoli otáčky motoru, je číslo, se kterým se má pracovat. Na válci daného průměru se rychlost otáčení převádí na povrchovou rychlost na kontaktní čáře a to je to, co vlákno skutečně zažívá. Typické průmyslové kartáčovací hlavy se pohybují v rozsahu od několika stovek do zhruba 1 500 otáček za minutu, což je převedeno na povrchové rychlosti, které mohou být dvakrát až šestkrát vyšší než rychlost linky tkaniny. Běh kartáče mnohem rychleji, než je rychlost linky, zvyšuje intenzitu čištění, ale také zvyšuje teplo, statickou elektřinu a lámání vláken.
Směr je specifikace, nikoli preference. Hlava běžící ve stejném směru jako látka je jemnější a vytváří směrové pokládání. Hlavový běh proti pohybu látky je agresivnější a nadzvedává více vlákna. Konfigurace se třemi hlavami často střídají směry a končí průtokovou hlavou, která položí povrch dříve, než látka opustí stroj.
Napětí a vedení
Kartáčování přidává tah. Na pletenině, která běží s nízkým napětím, může kartáčová hlava stahovat síť užší, deformovat strukturu dráhy a vytvářet šířkové variace, které se projevují jako stínový pás. Účinné kartáčování pletenin tedy závisí na kontrole vstupního a výstupního napětí stejně jako na kartáči samotném. U tkanin je riziko jiné: nadměrný odpor způsobuje klouzání tkaniny proti vodicím válečkům a vytváří deformaci útku.
| Podsestava | Ovládací prvky | Typické možnosti nebo rozsah | Charakteristické selhání |
|---|---|---|---|
| Typ kartáčového válce | Jednotnost a jemnost pokrytí | Válcový v plné šířce; planetární; segmentované | Středové podčištění na širokých válcových válcích |
| Materiál a průměr štětin | Intenzita čištění versus poškození vláken | Nylon 0,10 až 0,30 mm; PBT; vlasová směs; brusné vlákno | Nadměrný úběr materiálu a změna odstínu |
| Rychlost válce | Kontaktní frekvence a agitační energie | Nastavuje se povrchovou rychlostí, obvykle 2 až 6násobek rychlosti linky | Teplo, statika, lámání vláken při vysoké rychlosti |
| Hloubka zapojení | Průnik do struktury povrchu | Zlomek milimetru, nasazeno na zkoušku | Zkreslení nap a ztráta šířky, když je příliš hluboko |
| Směr otáčení | Povrchová úprava a agresivita | S průtokem; proti proudění; střídavé | Směrové pruhy a viditelné proužky |
| Odsávací digestoř | Zachycování uvolněných trosek | Konstrukce štěrbiny nebo přetlakového prostoru, přizpůsobená objemu vzduchu | Redistribuce trosek místo odstranění |
Suché kartáčování versus mokré kartáčování
Standardem je suchý proces. Tkanina prochází hlavami při přirozené nebo zbytkové vlhkosti, odsávání si poradí s prachem a jediným spotřebním materiálem jsou štětiny a elektřina. Zhruba 80 procent textilních kartáčovacích hlav specifikovaných po celém světě jsou suché jednotky, a to z dobrého důvodu: žádné odpadní vody, žádné plánování koroze, žádné dodatečné sušení.
Ve specifických případech vstupuje do hry mokré kartáčování. Na džínovině a na některých těžkých bavlněných konstrukcích kartáčování malým množstvím vody nebo procesním louhem uvolňuje usazený prach a vytváří plnější ruku jedním tahem místo dvěma. Na substrátech ze syntetické kůže a mikrovlákna se k otevření povrchu před leštěním nebo leštěním používá mokré kartáčování a voda také potlačuje polétavý prach v místě vzniku. Technické důsledky jsou však reálné: nerezové nebo potažené smáčené části, odvodnění a ochrana proti rozstřiku, stírací nebo vakuový regenerační stupeň a proud odpadní vody, který musí být čištěn.
U rostlin vážících rozhodnutí je praktickou zkouškou, zda je kontaminace na povrchu nebo je v něm zapuštěna. Problémem suchého kartáčování je povrchový prach a uvolněná vlákna. Usazený prach, který přežije pouze odsávání, obvykle naznačuje, že buď je třeba povrchovou strukturu nejprve mechanicky otevřít, nebo že kontaminace pochází z dřívějšího mokrého procesu a měla by být napadena tam.
Procesní parametry a jejich toleranční okna
Většina problémů s kartáčováním hlášených jako závady stroje jsou ve skutečnosti problémy s nastavením. Níže uvedená okna jsou výchozími body pro zkušební, nikoli univerzální nastavení. Hmotnost substrátu, cílová úprava a kapacita těžby je posouvají, někdy podstatně.
| Parametr | Startovní rozsah | Příznak, když je příliš nízká | Příznak, když je příliš vysoká |
|---|---|---|---|
| Rychlost povrchu válce | 2 až 6násobná rychlost linky tkaniny | Neúplné odstranění prachu, viditelné zbytky | Lámání vláken, tepelné stopy, statická elektřina |
| Hloubka zapojení | 0,1 až 0,5 mm, nastaveno na zkoušku | Povrchový prach nedotčený, nerovnoměrné čištění | Zkreslení nap, ztráta šířky, pokles GSM |
| Rychlost textilní linky | 20 až 80 m/min v závislosti na podkladu | Nedostatečná doba kontaktu na metr | Snížená doba setrvání, nerovnoměrné čištění při změnách rychlosti |
| Napětí na webu | Nejnižší napětí, které udržuje pás plochý | Chvění webu, nerovnoměrný kontakt štětce | Zúžení šířky na úpletech, zkreslení útku |
| Rychlost odsávání vzduchu ve štěrbině kapoty | Dostatečná k zachycení skutečně vytvořených pokut; ověřit kouřovou zkouškou | Prach recirkuluje uvnitř krytu | Vlákno vytažené ze struktury, plýtvání energií |
| Štětinový výstupek | Vyměňte dříve, než viditelné opotřebení překročí zhruba 20 procent | Čisticí účinek postupně klesá, pak se objevují zmetky | Nelze použít; příliš dlouhé štětiny jsou ve stavu nového kartáče |
| Obnovení vlhkosti webu | Konzistentní na celém pozemku | Jemné části ulpívají, statická elektřina se zvyšuje | Bobtnání vláken, matování, extrakční zatížení |
Jediným nejcennějším zvykem je zde záznam hloubky záběru proti vyčnívání štětin. Jak se štětiny opotřebovávají, mění se kontaktní geometrie, i když se nastavení stroje nepohnulo, takže rostliny, které upravují hloubku, aby kompenzovaly, dosáhnou stabilního výsledku a rostliny, které to nechávají na pokoji, dostávají pomalý posun v kvalitě, kterého si nikdo nevšimne, dokud to neudělá zákazník.
Přizpůsobení stroje podkladu
Neexistuje žádná univerzální konfigurace kartáčování. Rozdíly mezi substráty jsou dostatečně velké, aby stejná hlava fungovala na jednom dobře a na druhém špatně.
Pletené látky
Úplety jsou nejtvrdším případem pro kartáčování, protože se při zatížení deformují. Zkreslení hřiště, kolísání šířky a zvlnění jsou všechny možné výsledky přílišného zapojení nebo přílišného odporu. Planetární hlavy s menšími kontaktními body jsou obvykle lepší odpovědí než jeden váleček s plnou šířkou a řízení napětí proti proudu a po proudu si zaslouží stejnou pozornost jako kartáč samotný. Mnoho rostlin spojuje planetární semišový průchod s vyhrazeným kartáčovacím průchodem na pleteniny, takže úlomky vláken vytvořené brusnými hlavami jsou odstraněny dříve, než síť dosáhne dalšího procesu. Planetární platforma z uhlíkových a keramických vláken konfigurovaná pro pletení, jako je model X, je jedním příkladem zařízení navrženého pro tuto sekvenci.
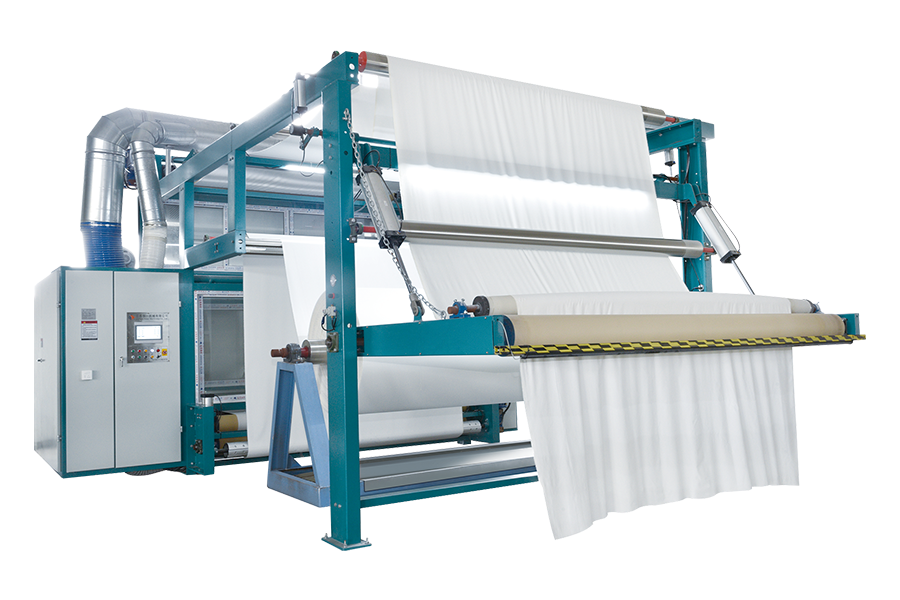 X-Model planetární karbonové/keramické vlákno šrotovací stroj pro pletení Pro pleteniny, kde je problémem deformace, nabízí tento planetový semišový stroj nízkonapěťové zpracování s válci z uhlíkových nebo keramických vláken a sběrem prachu. Zobrazit produkt →
Tam, kde závod provozuje řadu pletených konstrukcí, speciální kartáčovací hlava pro pleteniny s nezávislým řízením tlaku se vrátí rychleji než univerzální hlava běžící při sníženém nastavení, protože univerzální jednotka téměř vždy skončí pod svým rozsahem.
Tkané látky a džínovina
Tkaniny tolerují větší záběr a vyšší rychlost kartáče. U džínoviny je kartáčování často kombinováno s semišovým průchodem v horizontální konfiguraci, protože tkanina je těžká, rozměrově stálá a může nést mechanické zatížení. Cílem na denimu je obvykle kontrolovaný vzhled povrchu spíše než maximální čistota, takže směrová sekvence napříč hlavami záleží více než hrubá rychlost.
Bavlněné a těžké bavlněné konstrukce
Husté bavlněné povrchy zadržují prach hluboko na přízi. Kartáčování musí povrch mírně otevřít, než může vytažení provést svou práci, což znamená, že je vyžadována určitá penetrace a tuhost štětin nemůže být příliš nízká. Těžké konstrukce, jako je moleskin, potřebují vyšší záběr a často fázi předměkčení, aby se vlákna nezablokovala na místě, když kartáč přijde.
Polyesterové a syntetické směsi
Dominantním problémem je statika. Polyester generuje a udržuje náboj během kartáčování, díky čemuž jemné částice ulpívají na látce a na povrchu stroje. Praktická protiopatření zahrnují úpravu vlhkosti před hlavou, vodivé nebo antistatické směsi štětin, uzemněné válečky a design kapuce, který udržuje krátkou dráhu vzduchu. Speciálně pro polyester existují varianty suchého a mokrého kartáčování a mokré kartáčování stojí za zvážení tam, kde jsou součástí kontaminace zbytky pigmentu nebo povrchové úpravy.
Syntetická kůže, mikrovlákno a potažené substráty
Jedná se o produkty s povrchovým vzhledem, takže kartáčování se posuzuje vizuálně a na dotek. Čištění zde slouží ke dvěma účelům: odstranění povrchového prachu před nátěrem nebo embosováním a příprava povrchu pro leštění nebo leštění. Častěji se v tomto segmentu objevují kartáče s abrazivním vláknem, ale je třeba je pečlivě sladit, protože příliš agresivní kartáč na povrchu z mikrovlákna vytváří viditelný vlas, který nelze vrátit zpět.
Kůže a kožené zboží
U kůže je kartáčování obecně krokem čištění a odstraňování prachu před konečnou úpravou a obvykle je spojeno s odsáváním prachu a ověřováním tloušťky. Vzhledem k tomu, že kůže je přírodní materiál s proměnlivou tloušťkou, záleží na kontrole tlaku kartáčování více než na rychlosti kartáče a nekonzistentní výsledky se často projevují spíše na podkladu než na stroji.
Odsávání prachu: druhá polovina čisticího systému
Kartáčovací stroj, který uvolňuje prach, ale nezachytává jej, přeměnil problém povrchové kontaminace na vzduchem přenášený problém. Prach opět dopadne na tkaninu dále na lince, pokryje rámy a válce stroje a skončí jako stopy na další šarži.
Návrh extrakce se řídí krátkým seznamem pravidel. Štěrbina krytu by měla sedět co nejblíže k linii kontaktu kartáče, jak to umožňuje mechanická vůle, protože rychlost zachycení se vzdáleností rychle klesá. Dimenzování potrubí musí odpovídat požadavkům na vzduch v digestoři a ostré ohyby, dlouhé horizontální chody a poddimenzované větve snižují zachycování, aniž by se papírově změnil jmenovitý výkon ventilátoru. Test kouře nebo mastku při uvedení do provozu vám řekne více o účinnosti zachycení než jakýkoli údaj na štítku.
Existují druhotné úvahy, které rostliny často objevují těžce. Nečistoty jsou hořlavé, takže potrubí a sběrné jednotky vyžadují pravidelné čištění, spíše než kontrolu jednou ročně. Jemné vlákno unášené proudem vzduchu se může nahromadit na oběžných kolech ventilátoru a vyvést je z rovnováhy. A u jednotek, které manipulují se syntetickými substráty, musí být rozptyl statické elektřiny navržen již od začátku a nikoli jako dodatečná montáž. Účelově vytvořené automatizované systémy odsávání prachu pro semišové a kartáčovací linky řeší tyto body jako systém spíše než jako příslušenství, což je obvykle levnější než samostatné skládání dílů a zjišťování nesouladu při spuštění.
automatizované systémy odsávání prachu pro semišové a kartáčovací linkyJak změřit, zda kartáčování funguje
Kartáčování je často hodnoceno okem, což znemožňuje optimalizaci a lze o tom snadno polemizovat. Krátký seznam měřitelných kontrol dává procesu obhajitelný standard.
| Metrické | Jak se to kontroluje | Co to naznačuje | Akce, pokud je mimo cíl |
|---|---|---|---|
| Zbytky prachu z povrchu | Zvednutí lepicí pásky nebo gravimetrický filtr odběr vzorků před a za hlavou | Účinnost čištění hlavy a odsávání | Nejprve snižte zapojení a poté zkontrolujte zachycení vzduchu |
| Pocit ruky | Panelové hodnocení nebo přístrojové testování měkkosti | Zda je orientace v celém pozemku konzistentní | Zkontrolujte pořadí směru a změkčení po štětci |
| Hubnutí | GSM kontrola vzorků odříznutých před a za linkou | Zda kartáčování odstraňuje materiál spíše než nečistoty | Vyměňte za měkčí štětiny nebo snižte záběr |
| Změna barvy | Spektrofotometr na tmavé odstíny | Poškození vlákna se projevuje zesvětlením povrchu | Nižší záběr a rychlost; zkontrolujte materiál štětin |
| Stabilita šířky | Měření šířky na vstupu a výstupu z hlavy | Chování při tahu a tahu, zejména u pletenin | Upravte vstupní a výstupní napětí |
| Polétavý prach v hale | Vizuální kontrola nebo počet částic v blízkosti stroje | Kvalita zachycení extrakce a utěsnění krytu | Utěsněte netěsnosti, vyčistěte potrubí, ověřte umístění krytu |
| Pevnost v tahu a roztržení | Standardní laboratorní test na vzorcích před a po | Zda mechanické působení poškozuje strukturu | Snižte rychlost a hloubku; zkontrolovat počet průchodů |
Nejužitečnější disciplínou je měření prvního a posledního metru každého losu. Kartáčování, které začíná čisté a končí zaprášené, obvykle znamená opotřebení štětin, zatížení potrubí nebo posun tahu a zachycení v rámci velkého množství je podstatně levnější než zachycení po odeslání.
Co specifikovat v RFQ
Dotazy na kartáčovací stroje, které jsou uvedeny jako pracovní záběr a cena, se obvykle vracejí s nabídkami, které je obtížné srovnávat. Následující položky umožňují srovnatelné nabídky a snižují riziko stroje, který technicky splňuje požadavek na šířku, ale nesplňuje požadavek procesu.
- Seznam substrátů s hmotností, konstrukcí a konkrétní vadou, kterou má kartáčovací průchod odstranit.
- Požadovaná úroveň čistoty, vyjádřená jako měření, nikoli jako popis, s uvedenou zkušební metodou.
- Rozsah rychlosti textilní linky a rychlost, s jakou poběží přejímací zkouška.
- Počet kartáčkových hlav, jejich uspořádání a požadovaný sled směrů.
- Materiál štětin, průměr a výstupek při dodání plus očekávaná životnost v provozních hodinách.
- Konstrukce kartáčového válce a očekávané náklady na opětovné naježení a obrat.
- Objem odsávaného vzduchu požadovaný na digestoři a kdo napájí potrubí, ventilátor a filtr.
- Připojená zátěž, spotřeba stlačeného vzduchu a případná dodávka vody pro mokré varianty.
- Odpovědnost za řízení napětí: dodává vstupní a výstupní zóny napětí dodavatel nebo stavitel linky?
- Mechanismus nastavení záběru a zda jej lze nastavit za chodu vlasce.
- Požadavky na přístup pro kontrolu štětin, odstranění válečku a čištění potrubí.
- Řídicí rozhraní, úložiště receptur a zda je nutné migrovat existující receptury linek.
- Kritéria přijetí, množství zkušební látky a kdo nese náklady na neúspěšnou zkoušku.
- Seznam náhradních dílů s dodacími lhůtami pro kartáče, ložiska a součásti pohonu.
- Rozsah uvedení do provozu, školení obsluhy a jazyk dokumentace.
Dvě položky na tomto seznamu jsou trvale podceňovány. Prvním je životnost štětin vyjádřená v provozních hodinách, protože rozdíl mezi dvěma dodavateli v nákladech na kartáče za rok může během tří let překročit mezeru v pořizovací ceně. Druhým je, kdo vlastní těžbu. Když jsou dodavatelem kartáčovacího stroje a dodavatelem odsávání různé společnosti, za rozhraní mezi digestoří a potrubím nikdo nenese odpovědnost a výsledný nedostatek se projevuje spíše jako zmetkovitost než jako závada zařízení.
Instalace, inženýrské sítě a údržba reality
Instalace je místem, kde se setkávají optimistické nabídky. Kartáčovací hlava přidaná ke stávající lince potřebuje prostor na podlaze pro samotný stroj plus volný prostor pro odstranění válečku, a tento volný prostor je často omezením, které nutí hlavu do polohy, kde nelze odsávací kryt správně umístit.
Utility si zaslouží včasnou kontrolu. Připojená zátěž je často skromná, ale potřeba stlačeného vzduchu pro pneumatické zapojení nebo oscilaci plus odsávací ventilátor mění výpočet technických zařízení budovy. V horních patrech vícepatrových závodů je důležitá izolace vibrací a směrování sběru prachu by mělo být naplánováno před příjezdem stroje, spíše než po něm.
Údržba je jednoduchá, ale neúprosná. Vyčnívání štětin by mělo být kontrolováno v definovaných intervalech a zaznamenáváno. Potrubí by se mělo čistit podle plánu, nikoli podle příznaku. Valivá ložiska na vysokorychlostních hlavách potřebují interval mazání, který jejich provoz skutečně vyžaduje, který je obvykle kratší než obecný standard závodu. Odsávací kryty by měly být zkontrolovány na hromadění vláken, které zužuje štěrbinu a tiše snižuje rychlost zachycení.
Nejčastěji opomíjenou položkou je kalibrace napětí. Výsledky kartáčování pletenin a lehkých tkanin závisí na napětí a zóna napětí, která se posunuje během šesti měsíců výroby, mění výkon kartáčování bez jakékoli změny nastavení kartáče.
Propustnost, náklady a návratnost
Porovnáním uspořádání kartáčování na samotné kupní ceně se rozdíly podceňují. Zpracovaný příklad objasňuje případ. Předpokládejme, že linka běží na tři směny, 6 000 hodin ročně, rychlostí 45 metrů za minutu a 80procentní účinností, která ročně vyrobí zhruba 13 milionů lineárních metrů.
- Univerzální kartáčovací hlava běží pod svým rozsahem, aby se zabránilo poškození pletených konstrukcí, bude obvykle potřebovat kratší intervaly výměny štětin a produkovat variabilnější výsledky čištění, což se projeví jako vyšší míra odmítnutí kontroly.
- Hlava přizpůsobená substrátu se správnou extrakcí může obvykle udržet nižší míru odmítnutí při stejné rychlosti linky a cena štětin na milion metrů je často srovnatelná nebo lepší, protože kartáč pracuje ve svém konstrukčním okně.
- Ekonomickému rozdílu dominuje míra zmetkovitosti, nikoli cena kartáče. U tkaniny s prodejní hodnotou v rozmezí od dvou do pěti amerických dolarů za metr má snížení počtu zmetků o zlomek procenta ročně větší hodnotu než cenový rozdíl mezi dvěma možnostmi stroje.
- Kartáče s abrazivním vláknem mohou čistit agresivněji, ale spotřebovávají materiál a na tmavých odstínech může být výsledný posun odstínu nepřijatelný bez ohledu na cenu.
- Mokré kartáčování zvyšuje náklady na úpravu odpadního proudu, takže by mělo být odůvodněno požadavkem procesu spíše než preferencí.
Praktickým závěrem je, že kartáčovací zařízení by mělo být hodnoceno s ohledem na náklady na vady, kterým předchází, nikoli s ohledem na náklady alternativního stroje. Závody, které to dělají, mají tendenci specifikovat extrakční kapacitu a kvalitu štětin velkoryse, protože to jsou dvě proměnné, které řídí míru zmetkovitosti.
Uvedení do provozu, zkoušky a návyky operátora
Kartáčovací zařízení, které nebylo vyzkoušeno na skutečné výrobní tkanině při skutečné rychlosti linky, nebylo uvedeno do provozu. Přijímací zkouška by měla používat skutečný substrát a skutečnou rychlost a měla by probíhat dostatečně dlouho, aby se teplota a statické účinky stabilizovaly, což obvykle znamená alespoň několik set metrů, spíše než krátký vzorek.
Během zkoušky zaznamenejte nastavení, která přinesla přijatelný výsledek: typ štětin a výstupek, rychlost povrchu válce, hloubka záběru, sled směru, rychlost linky, hodnoty napětí a nastavení extrakce. Tato čísla se stanou základním receptem. Bez nich příští směna znovu vynalezne proces a výsledky se posunou.
Návyky operátora jsou důležité stejně jako recept. Kontrola nahromadění vláken na odsávacím krytu při změně směny, sledování kolísání šířky jako prvotního indikátoru posunu napětí a hlášení změny v pocitu z ruky namísto čekání na stížnost zákazníka jsou jednoduché chování, které chrání investici. Kartáčování je levný proces nenáročný na údržbu, který tiše selže. Rostliny, které z něj získají nejvíce, jsou ty, které s ním zacházejí spíše jako s řízeným procesem než jako s pevným doplňkem.
Čisticí kartáčovací stroj je malou částí rozpočtu dokončovací linky a neúměrnou součástí jejího kvalitního výsledku. Rozhodnutí, na kterém nejvíce záleží, není, který výrobce válec dodává, ale zda jsou štětina, geometrie záběru, ovládání napnutí a odsávací systém specifikovány jako jeden systém proti stanovenému cíli čistoty. Udělejte to správně a kartáčovací hlava tiše sníží počet zmetků po celá léta. Nechápejte to špatně a přesouvá prach z jedné strany stroje na druhou, zatímco všichni hledají příčinu dva procesy po proudu.