Finišer v Bangladéši použil 30 rolí bavlněného rouna o hmotnosti 260 g/m2 na nově instalované kartáčovací lince. Prvních pět rolí prošlo kontrolou. V roli dvanáct klesla výška hromádky na líci zhruba o třetinu a kupující zbytek partie odmítl. Nic se nerozbilo. Drátěné válečky nebyly opotřebované. Co se změnilo, byl obsah vlhkosti látky vstupující do stroje a s tím i způsob, jakým drátěné zuby zabíraly povrchová vlákna.
Tento scénář je běžný a vysvětluje, proč rozhodnutí, na kterém nejvíce záleží u stroje na kartáčování tkanin, není velikost rámu nebo výkon motoru, ale ovládání. První závěr: kartáčovací stroj poskytuje opakovatelný zvýšený povrch pouze tehdy, když specifikace válce, poměr rychlosti válce k tkanině, napětí, vlhkost a odsávání prachu zůstávají uvnitř definovaného okna. Změňte jednu z těchto pěti a hromada se změní s ní. Na všem ostatním na technickém listu, včetně barvy rozvaděče, záleží mnohem méně.
Následuje praktický rozpis toho, jak kartáčování funguje, jaká konfigurace vyhovuje které tkanině, parametry, které rozhodují o tom, zda role jedna a role třicet vypadají stejně, a kontroly, které stojí za to provést před podpisem jakékoli objednávky.
Co vlastně dělá kartáč na tkaniny
Kartáčování je mechanická povrchová úprava, probíhá nasucho ve většině zařízení a příležitostně s přítomnou vodou nebo párou. Tkanina je navlečena kolem nebo mezi rotujícími válečky pokrytými drátěným oděvem. Drátěné zuby zachycují povrchová vlákna, zvedají je a pokládají ve směru pohybu látky. Většinu stroje tvoří válec nebo dva, sada vodicích a napínacích válečků, hnací systém a odsávací kryt.
Jedno upřesnění zabrání mnoha nedorozuměním: kartáčování není totéž jako šití a tyto dva se často prodávají, jako by byly zaměnitelné.
- Kartáčování zvedá vlákna. Drát zvedá a orientuje vlákna, která jsou již uvolněná nebo částečně ukotvená. Odběr vláken je nízký, často jde o zlomek procenta hmotnosti tkaniny.
- Sueding obrousí vlákna. Brusné válečky vyrobené ze smirek, keramiky nebo uhlíkových vláken řežou a lámou vlákna, aby vytvořily krátký, hustý povrch s broskvovou kůží. Odběr vláken a ztráta pevnosti jsou podstatně vyšší.
- Podřimování nebo zvedání je související zvedání, obvykle se pracuje s různými válečkovými oděvy pro vytvoření delší, plnější hromady.
Rozdíl se okamžitě projeví v kontrole kvality. Pokud je standard kupujícího „měkký s viditelným vlasem“, často jej uspokojí samotné kartáčování. Je-li standardem "krátká, hustá, matná, broskvová kůže", linie potřebuje fázi natírání, přičemž kartáčování působí jako příprava před ní nebo jako krok čištění po ní. Pro závody, které potřebují tento hlubší povrchový efekt, je kombinovaná semišová platforma přímější cestou a stojí za to porovnat konfigurace válců s cílovým pocitem z ruky, než předpokládat, že jeden stroj pokrývá obě úlohy.
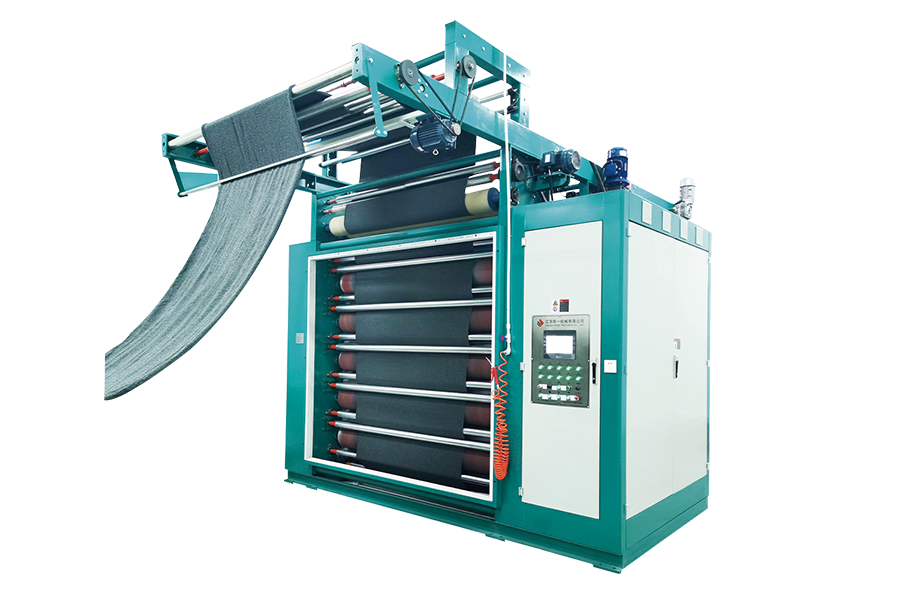 Vertikální kombinovaná Sueding Machine MM-Model Pro hlubší semišování nebo broskvování tento kompaktní stroj podporuje flexibilní kombinace brusiva a vysokorychlostní jednostranné nebo oboustranné zpracování. Zobrazit produkt →
Kartáčování také dělá práci, která nemá nic společného s pocitem z ruky. Odstraňuje volné vlákno, povrchové znečištění a pilulky; zlepšuje savost bavlněných a celulózových tkanin; a poskytuje povlakům, laminacím a tiskařským substrátům konzistentní zuby, takže další proces se spojí rovnoměrně, místo aby selhaly záplaty.
Hlavní konfigurace kartáčů a co se hodí
Většina specifikací kartáčování na trhu se redukuje na hrstku uspořádání. Pojmenování může být mezi dodavateli nekonzistentní, takže pomáhá klasifikovat stroje spíše podle pohybu válce než podle jazyka brožury.
| Konfigurace | Roller akce | Výsledek povrchu | Typické použití | Hlavní riziko |
|---|---|---|---|---|
| Jednostranné | Drátěné válečky se dotýkají pouze jedné plochy | Hromada zvednutá na jedné straně, zadní strana zůstává hladká | Fleecové úplety, jednolícní česané povlečení | Nadměrný vlas a chmýří na neošetřené straně při manipulaci |
| Oboustranné | Válce na obou stranách, obvykle s nezávislým nastavením | Vyvýšený povrch na obou stranách | Přikrývky, těžký fleece, oboustranné česané úplety | Ztráta vláken a snížení pevnosti v tahu při nadměrném kartáčování obou ploch |
| Křížové kartáčování | Směr válce se střídá vzhledem k pohybu látky | Kratší, hustší, méně směrová hromada | Tkaniny, které nesmějí vykazovat směrovou stínovou linii | Pruhy, když rychlosti válců nejsou vzájemně přizpůsobeny |
| Kruhové nebo rotační | Několik válečků uspořádaných kolem bubnu | Vysoká rovnoměrnost při vysokých rychlostech linky | Kontinuální pletené a tkané výrobní linky | Vyšší tvorba prachu, vyžadující silnější odsávání |
| Mokré kartáčování | Aplikuje se za přítomnosti vody nebo páry | Měkčí, plnější rukojeť s menší statickou elektřinou | Směsi vlny a některé technické tkaniny | Přidána zátěž při sušení a vodní hospodářství po proudu |
| Suché kartáčování | Standardní okolní podmínky | Čistý, dobře definovaný vlas, snadná extrakce | Většina bavlny, polyesteru a směsových látek | Statické nánosy a polétavý prach na syntetických tkaninách |
Volba mezi nimi je spíše výrobním rozhodnutím než preferencí. Závod, který denně provozuje 40 000 metrů polyesterového úpletu, nemůže používat stejné uspořádání válečků jako závod, který provozuje 3 000 metrů směsi vlny, i když jsou oba popisovány jako „kartáčovací stroje“.
Tam, kde je objem vysoký a rozhodujícím faktorem je konzistence napříč šaržemi, je vyhrazená vysokorychlostní kartáčovací platforma obvykle ekonomičtější než natahování univerzální linky, protože stroj dokáže udržet rychlost a napětí válce v užším pásmu bez ztráty rychlosti linky.
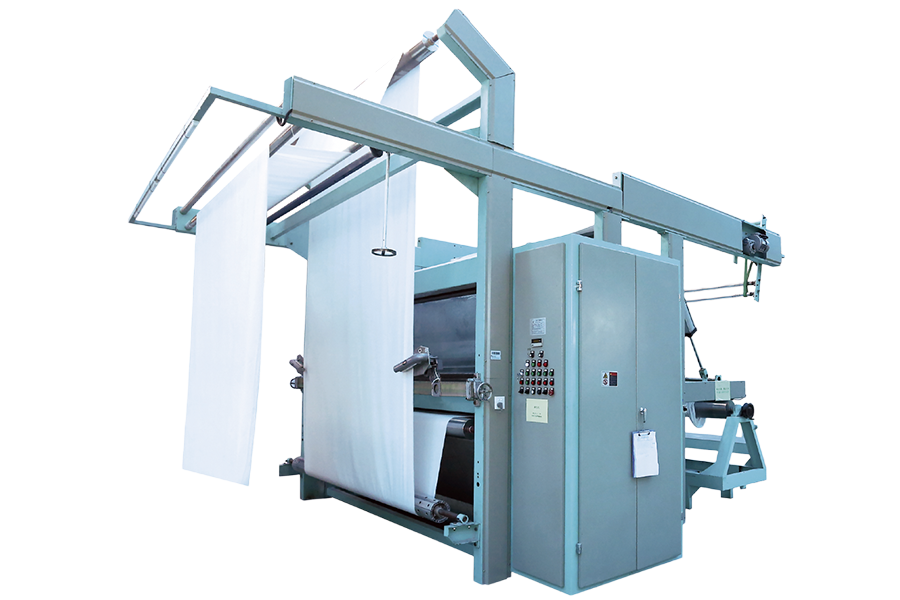 Vysokorychlostní kartáčovací stroj VX7 Sedmiválcová karbon-keramická kartáčovací platforma pro velkoobjemové linky, kde stabilní rychlost, napětí a opakovatelná povrchová úprava zajišťují konzistenci napříč šaržemi. Zobrazit produkt →
Nastavení parametrů, které rozhodují o výsledku
Pět proměnných určuje, zda se první hod a poslední hod losu shodují. Vyplatí se s nimi zacházet jako s jedním systémem, protože úprava jednoho téměř vždy vyžaduje úpravu dalšího.
Poměr rychlosti válců a hustota vlasu
Rychlost povrchu válců ve vztahu k rychlosti tkaniny je nejvýkonnější jednotlivé nastavení na stroji. Typické výrobní rozsahy se pohybují od přibližně 1,5:1 do 4:1. Pod zhruba 1,5:1 drát hlavně čistí a zarovnává vlákna; mezi 2:1 a 3:1 se vlas stane viditelným a rovným; nad asi 3,5:1 drát začne vytahovat vlákno ze struktury příze, místo aby je pokládal, a ztráta hmotnosti tkaniny a riziko žmolkování rychle rostou. Jet rychleji není automaticky lepší a závod, který považuje rychlost válce za ukazatel produktivity spíše než za ukazatel kvality, zaznamená během několika měsíců selhání testu pevnosti.
Napětí, dráha látky a průchod švu
Napětí udržuje látku naplocho proti válcům. Příliš málo a látka se ve vlnách zvedá z drátu, což vytváří nerovnoměrný vlas a třepení okrajů. Příliš mnoho a budete mít stopy pnutí, ztrátu šířky a zvlněné okraje, které se objeví až po vyprání. Praktickou opravou na každé seriózní šňůře je automatická regulace napětí s detektorem švu, který při průchodu každého švu na několik sekund sníží rychlost linky a záběr válce. Bez ní zanechá každý šev stopu a 30-ti roletka jich unese 60.
Vlhkost, teplota a statická elektřina
Bavlna vstupující do stroje při 4% vlhkosti se kartáčuje odlišně od stejné látky při 8%, a to i při stejném nastavení válce. Suché vlákno je křehké, takže drát jej láme, místo aby ho zvedal, a výška vlasu klesá, jak hodně postupuje. Předběžná úprava nebo aplikace lehkou párou před kartáčováním to obvykle vyřeší levněji než jakákoliv mechanická výměna. Na polyesteru a jiných syntetických materiálech se objevuje opačný problém: hromadí se statický náboj, vlákno poletuje a povrch se stává nerovným. Většinu z toho řeší regulace vlhkosti a efektivní odsávání.
Kartáčování podle typu tkaniny
Nastavení stroje, které funguje na jednom substrátu, může poškodit jiný, takže se vyplatí uvažovat spíše v rodinách látek než v univerzálních parametrech.
Úplety, fleece a froté
Pletené struktury se natahují, takže na kontrole napětí záleží více než na tkaninách. Smyčkové příze na flísu a froté také nesou více volných vláken než ploché tkaniny, což znamená, že se vlas rychle staví a přečesání je snadné. Nízké a střední poměry válců s více průchody obecně překonávají jeden agresivní průchod. Jemný jednobarevný dres vyžaduje lehké zapojení, protože drát může zachytit smyčku a vytáhnout díru, která se ukáže až po prvním vyprání.
Pro pletené aplikace, kde geometrie válečku a podpora tkaniny musí spolupracovat spíše než proti sobě, stroj postavený speciálně na chování pleteniny odstraňuje mnoho pokusů a omylů z procesu nastavení.
planetový kartáčovací stroj na pleteninyS touto konfigurací válečky zabírají se smyčkovou strukturou, aniž by ji natahovaly, takže se hromada tvoří rovnoměrně po šířce, místo aby se soustředila na okrajích.
Tkaná bavlna, kepr a denim
Tkaniny tolerují vyšší napětí a vyšší poměr válců, a proto může být kartáčování džínoviny prováděno agresivněji, aby se vytvořil opotřebovaný měkký povrch. Limitem je pevnost osnovní příze: kartáčování za bod viditelného vlasu odstraňuje hmotu z povrchu příze a při testování se projevuje sníženou odolností proti oděru. Kepr a gabardén těží z křížového kartáčování, protože čistě směrový vlas vytváří stínovou linii, která je na hotovém oděvu zřejmá.
Polyesterové a syntetické směsi
Syntetika potřebuje nižší statiku a vyšší extrakci. Protože jsou vlákna hladká a pevná, odolávají zvedání, takže obsluha je v pokušení zvýšit rychlost válce. Tento přístup vytváří chmýří spíše než vlas a zvyšuje riziko žmolkování na hotové látce. Nižší rychlosti, více průchodů a kontrolovaná vlhkost poskytují lepší výsledek než hrubá síla.
Potažené, laminované a technické podklady
Zde je kartáčování přípravným krokem. Lehký, jednotný štětec dodává povrchu konzistentní klíč pro lepidlo nebo nátěr a specifikace by měla být psána jako požadavek na povrchovou energii nebo pevnost v odlupování spíše než jako pocit z ruky. Konzistence po šířce je důležitější než výška vlasu, protože nekartáčovaný pás se stává místem delaminace.
Kde je kartáčování v konečné linii
Sekvence určuje, jak velká část kartáčovacího efektu přežije až do hotové role. Obvyklé pořadí je barvení a sušení, poté kartáčování, pak změkčení a případné konečné zhutnění nebo kalandrování. Kartáčování před sušením zní efektivně, ale mokré vlákno se pod drátem chová nepředvídatelně a vlas se v sušičce hroutí.
Kartáčování bezprostředně před fází mechanického změkčení nebo kalandrování je také ve většině případů chybou, protože kalandr srovná hromadu, která byla právě zvednuta. Tam, kde je cílem spíše měkká, vznešená rukojeť než viditelný vlas, fáze změkčování na bázi vzduchu po kartáčování zachovává zvýšený povrch a přidává závoj, a tato kombinace je důvodem, proč nyní mnoho dokončovacích linek spojuje kartáčovací jednotku s jednotkou změkčování s otevřenou šířkou, než aby se spoléhalo pouze na chemii.
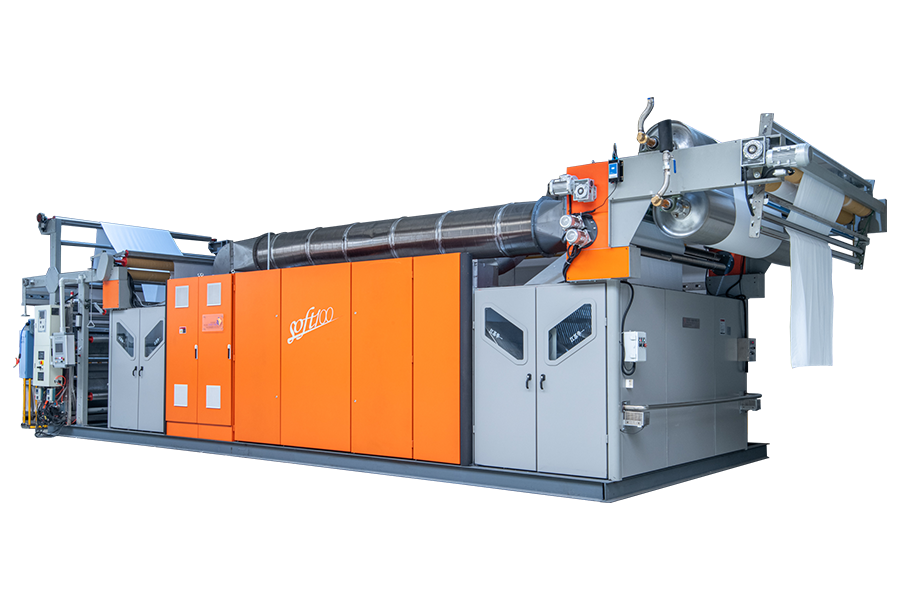 Změkčovač vzduchu s otevřenou šířkou SOFT100 Spárujte s kartáčováním pro zachování zvýšeného vlasu při přidávání roušky pomocí změkčování proudění vzduchu bez chemických změkčovadel na pleteniny, tkaniny a ručníky. Zobrazit produkt →
Praktický bod plánování je jednoduchý: rozhodněte se, co bude zákazník posuzovat ve skladu, zda je to výška stohu, pocit z ruky, odstín nebo rozměrová stabilita, a poté objednejte dokončovací fáze zpětně od tohoto standardu.
Problémy s kvalitou a jejich obvyklé příčiny
Většina defektů kartáčování má jednu ze šesti příčin a nejrychlejší cestou k nápravě je zkontrolovat podmínky procesu předtím, než se dotknete stroje.
| Příznak | Pravděpodobná příčina | První kontrola |
|---|---|---|
| Hromada bledne od začátku do konce hodně | Vlhkost tkaniny nebo otupení válečku | Obsah vstupní vlhkosti, pak hodiny válce |
| Po umytí se objeví žmolky | Rychlost válce je příliš vysoká, vlákna se spíše řežou, než zvednou | Poměr rychlosti válce a tkaniny |
| Směrová stínící linie | Čistě směrové kartáčování na tkanině citlivé na odstín | Směr válce a dostupnost křížového kartáče |
| Pruhy po délce | Nerovnoměrný tlak válce, poškozený drát nebo ohnutý váleček | Soustřednost válečku a stav drátu |
| Díry nebo trhliny soustředěné ve švech | Žádná detekce švu nebo žádné snížení rychlosti ve švech | Nastavení detekce švu a hloubky záběru |
| Nadměrné žmolky a polétavý prach | Nedostatečné odsávání, nízká vlhkost, statický nános | Proud odsávání vzduchu a stav kapoty |
Prach, statika a odsávání
Kartáčování vytváří prach podle definice: každý metr látky uvolňuje uvolněné vlákno a stroj běžící na vysokou rychlost je uvolňuje nepřetržitě. U bavlny je to problém s úklidem a kvalitou vzduchu. Na polyesteru a směsích se stává nebezpečím požáru a výbuchu, protože jemný syntetický prach rozptýlený v pouzdře se snadno vznítí a statická elektřina je zdrojem vznícení.
Návrhářskou odpovědí je vyhrazený odsávací systém dimenzovaný na stroj spíše než na sdílené domovní potrubí, s kryty v blízkosti kontaktního bodu válce, vodivým potrubím a pravidelnými plány čištění. Příliš slabé proudění vzduchu umožňuje usazování prachu uvnitř stroje a nakonec se dostane na povrch látky jako kontaminace. Příliš silné proudění vzduchu strhává látku z válců a destabilizuje napětí, proto by měla být extrakce nastavena při běžící lince a monitorována po jakékoli změně rychlosti válce.
U linek, kde je prach známým omezením spíše než dodatečným nápadem, účelové uspořádání sběru udržuje stabilní proudění vzduchu při dlouhých sériích a zkracuje prostoje při čištění, které se jinak prodlužují do výrobních hodin.
automatické odsávání prachu pro semišové a kartáčovací linkyCo zkontrolovat před nákupem
Průmyslové textilní stroje jsou majetkem na patnáct let a většina lítosti v této kategorii pochází ze specifikací, které nebyly nikdy diskutovány, spíše než z ceny. Následující kontroly zachytí většinu nákladných chyb.
Specifikace válců a opakovatelnost
Zeptejte se na typ drátu, hustotu drátu, průměr válečku, tvrdost a doporučený interval výměny v provozních hodinách. Pak se zeptejte, jaká je odchylka vlasu po šířce role plné šarže, ne u jednometrového vzorku. Kolísání šířky pod 5 % je rozumným měřítkem pro dobře nastavenou linii; pokud dodavatel nemůže na otázku odpovědět, je to informativní.
Architektura napětí a pohonu
Ověřte, zda je napětí řízeno automaticky v celém rozsahu otáček a jak se stroj chová při průchodu švu. V závodě s dvaceti švy za směnu tato jediná funkce určuje, zda je linka zisková nebo neustále přepracovaná.
Zkušební podmínky, které odpovídají vaší rostlině
Demonstrační běh na čisté, upravené, dokonale rovné látce dokazuje velmi málo. Pošlete svůj vlastní obtížný substrát: největší váhu, nejtěsnější úplet, kepr citlivý na odstín. Trvejte na tom, aby zkouška probíhala při vaší cílové rychlosti linky a aby byly vzorky před vyhodnocením omyty a vysušeny. Žmolkování a zhroucení vlasu se obvykle objeví po prvním praní, ne dříve.
Správně seřaďte nákup
- Definujte standard hotové tkaniny v měřitelných termínech: výška vlasu, hodnocení hmatu, síla odlupování nebo odstín.
- Mapujte sekvenci dokončování zpět, takže kartáčování je umístěno tam, kde jeho účinek přetrvává.
- Nastavte ovládací okénko stroje, včetně napětí, poměru válců, vlhkosti a proudění odsávaného vzduchu.
- Ověřte dostupnost náhradních dílů pro válečky drátu, ložiska a součásti pohonu.
- Před podpisem potvrďte pokrytí službou a dobu odezvy ve vaší oblasti.
Plán rozšíření
Většina rostlin přidává procesy během několika let, ať už jde o změkčení, sušení nebo druhou fázi kartáčování. Výběr dodavatele s širším sortimentem dokončovacích zařízení nestojí v místě nákupu nic a ušetří významnou integrační práci později.
Nic z toho čištění nekomplikuje. Je to mechanický proces s malým počtem proměnných a závody, které jej provozují dobře, jsou prostě ty, které tyto proměnné považují za specifikace, nikoli za preference operátora. Stroj, který produkuje jednotnou hromádku na vzorníku, není stejný stroj, který vytváří jednotnou hromádku na svitku třicet v deštivé pondělní směně, a rozdíl je zcela v kontrolním okně. Potvrďte specifikaci válečku, rychlostní poměr, chování v napětí, řízení vlhkosti a výkon odsávání s vlastní tkaninou ve vlastních podmínkách a zbytek rozhodnutí se stane přímočarým.